Uvod: Zašto lijevanje pod pritiskom dominira proizvodnjom automobila
Otvorite haubu modernog vozila s unutarnjim izgaranjem ili električnog vozila i vidjet ćete kako lijevani aluminij radi tiho, ali bitno. Blokovi motora, kućišta mjenjača, korita za ulje, nosači i kućišta pogonskog sklopa formiraju se potiskivanjem rastaljenog metala pod visokim pritiskom u čelični kalup. Proces je brz, ponovljiv i sposoban proizvesti složenu geometriju u jednom pokušaju, što objašnjava zašto se automobilska industrija oslanja na njega više nego na bilo koju drugu metodu oblikovanja metala.
Težnja za lakšim vozilima, čvršćim pakiranjem i isplativosti velike količine gurnula je lijevanje pod pritiskom u središte automobilske proizvodnje. Jedan odljevak može zamijeniti zavareni sklop utisnutih dijelova, smanjiti težinu i skratiti opskrbne lance. U isto vrijeme, proces nije samo jedna radnja stroja. Ovisi o preciznom alatu, kontroliranom taljenju, pažljivom izbacivanju i strojnoj obradi nakon lijevanja.
Tvrtka poput fddiecasting.com ilustrira zašto je lijevanje pod pritiskom rijetko samostalan korak. Kombinira dizajn kalupa, aluminijsko lijevanje i preciznu strojnu obradu pod jednim krovom, što održava kontrolu tolerancije i komunikaciju čvrstom od prvog pregleda dizajna do završne inspekcije. U sljedećim odjeljcima proći ćemo kroz proces, materijale, provjere kvalitete i kriterije ocjenjivanja dobavljača kako biste mogli donositi bolje odluke za vlastite automobilske dijelove.
Proces lijevanja pod pritiskom objašnjen korak po korak
Svaki automobilski lijev pod pritiskom počinje konceptom gotovog dijela i završava komponentom spremnom za strojnu obradu. Ukupni tok može se grupirati u četiri faze: obrada alata, ubrizgavanje, skrućivanje i podrezivanje.
Dizajn kalupa i alata
Kalup, ili kalup, najveći je čimbenik u kvaliteti lijevanja. Određuje točnost dimenzija, završnu obradu površine i koliko dosljedno metal ispunjava tanke stijenke. Čelik za matrice mora izdržati toplinske cikluse, a klizač i preljevni sustav moraju biti dizajnirani tako da zrak i oksidi mogu izaći.
Dobavljači s vlastitim stručnim znanjem o alatima, uključujući dizajn kalupa za precizno obrezivanje , može bolje kontrolirati ovaj kritični korak. Otkako je fddiecasting.com započeo kao proizvođač kalupa 2006., tvrtka tretira alate kao temeljnu kompetenciju, a ne zadatak vanjskih izvođača. Ta povijest izravno utječe na stopu kvarova i vrijeme isporuke.
Taljenje i ubrizgavanje
Automobilski aluminijski dijelovi gotovo se uvijek proizvode na strojevima za tlačni lijev u hladnim komorama. U ovom procesu, metal se topi u zasebnoj peći, a zatim se lije u komoru za sačmu, gdje ga hidraulički klip velikom brzinom gura u matricu. Strojevi s vrućom komorom, koji drže mehanizam za ubrizgavanje uronjen u rastaljeni metal, bolje su prilagođeni legurama cinka i magnezija s nižim talištem.
Sila stezanja stroja određuje najveću veličinu dijela koji se može proizvesti. fddiecasting.com upravlja sa šest strojeva u hladnim komorama od 400 do 2000 tona stezne sile, što mu omogućuje pokrivanje dijelova u rasponu od malih nosača ogledala do velikih kućišta motora.
Hlađenje, izbacivanje i podrezivanje
Nakon ubrizgavanja, metal se brzo hladi u vodom hlađenoj matrici. Vrijeme skrućivanja kontrolira mikrostrukturu i rizik od skupljanja poroznosti. Nakon što je dio čvrst, igle za izbacivanje ga guraju van i ciklus se ponavlja. Dio zatim prelazi na obrezivanje, gdje se uklanjaju traka, preljevi i bljesak.
Automobilske komponente obično zahtijevaju sekundarne operacije kao što su skidanje ivica, strojna obrada i obrada površine. Integracija lijevanja s kasnijim procesima razlog je zašto fddiecasting.com održava 80 preciznih obradnih centara velike brzine u istom objektu.
Odabir prave legure za automobilske lijevane dijelove
Odabir materijala određuje mehaničku čvrstoću, otpornost na koroziju, toplinsku vodljivost i cijenu. Ne postoji jedinstvena najbolja legura za svaki dio, ali izbor se može suziti prema funkciji.
Aluminijske legure
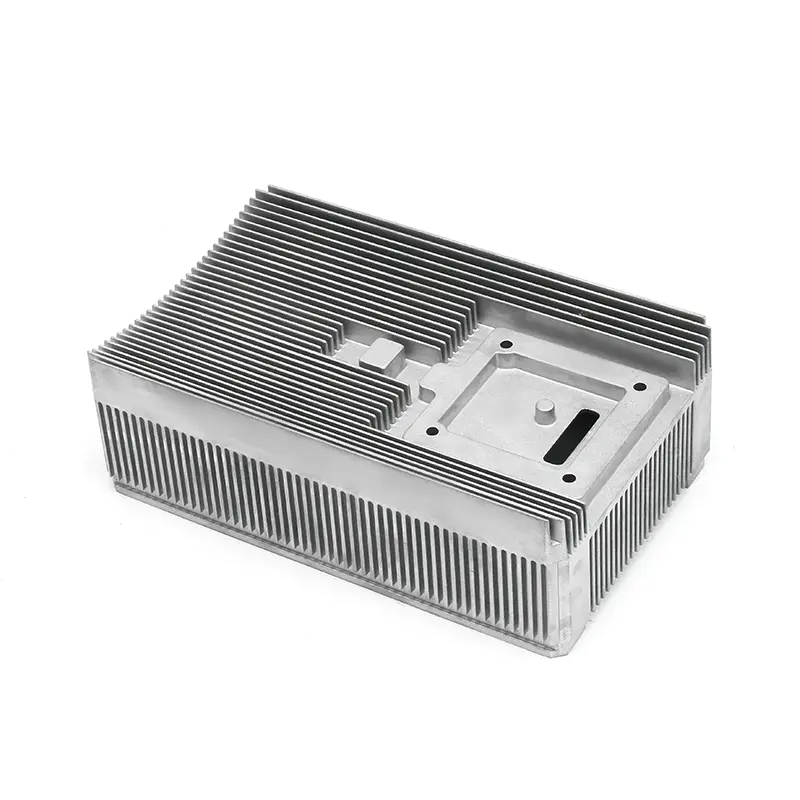
Aluminij je dominantan materijal za automobilske odljevke. Nudi dobar omjer čvrstoće i težine, izvrsnu toplinsku vodljivost i prirodnu otpornost na koroziju. Aluminijske legure, posebno A380, koriste se za blokove motora, kućišta mjenjača, uljne posude, kućišta motora i elektronička kontrolna kućišta. Legura dobro teče u tankim dijelovima i može ispuniti složene geometrije kalupa.
Legure cinka
Legure cinka daju visoku duktilnost, otpornost na udarce i mogućnost lake obrade ili završne obrade. Obično se koriste za male precizne dijelove kao što su nosači ogledala, zasuni na vratima i unutarnja oprema. Loša strana je gustoća: cink je težak i rijetko se bira za velike strukturne komponente.
Legure magnezija
Magnezij je najlakši konstrukcijski metal, koji nudi najbolji omjer čvrstoće i težine od ova tri. Pojavljuje se u dijelovima gdje je svaki gram bitan, kao što su jezgre upravljača, okviri sjedala i strukture ploče s instrumentima. Magnezij je suočen s višim troškovima materijala i problemima s korozijom, pa se odabire samo kada ušteda težine jasno opravdava premiju.
| Legura | Glavna svojstva | Tipične komponente |
|---|---|---|
| Aluminij (A380) | Dobar odnos čvrstoće prema težini, visoka toplinska vodljivost, otpornost na koroziju | Blokovi motora, kućišta mjenjača, kućišta motora, EC kućišta |
| cink (zamak) | Visoka duktilnost, izvrsna završna obrada površine, jednostavno nanošenje | Mali nosači, nosači ogledala, zasuni, unutarnji okovi |
| magnezij (AZ91D) | Najlakši konstrukcijski metal, vrlo visoke specifične čvrstoće | Okviri volana, okviri sjedala, lagani nosači |
Kako bi se osigurala isporuka ispravne legure, fddiecasting.com koristi Oxford Hitachi spektrometar za provjeru kemijskog sastava svake ulazne taline. To sprječava skupe zabune prije nego što se dijelovi izliju.
Uobičajeni automobilski dijelovi proizvedeni lijevanjem pod pritiskom
Tlačni odljevci raspoređeni su po vozilu, od odjeljka motora do ovjesa i električne pogonske jedinice. Razumijevanje asortimana pomaže pri planiranju popisa dobavljača.
Komponente motora i pogonskog sklopa
Konvencionalni pogonski sklopovi uvelike se oslanjaju na aluminijske odljevke. Blokovi motora su najvidljiviji primjer, ali korita ulja, vodene pumpe, baze filtera ulja, kvačila ventilatora i nosači motora također su lijevani. Ovi dijelovi moraju biti otporni na vibracije, kontrolirati toplinu i brtviti maziva. Često se isporučuju kao aluminijski lijevani auto dijelovi koji kombiniraju strukturnu krutost s rasipanjem topline.
Dijelovi prijenosa i šasije
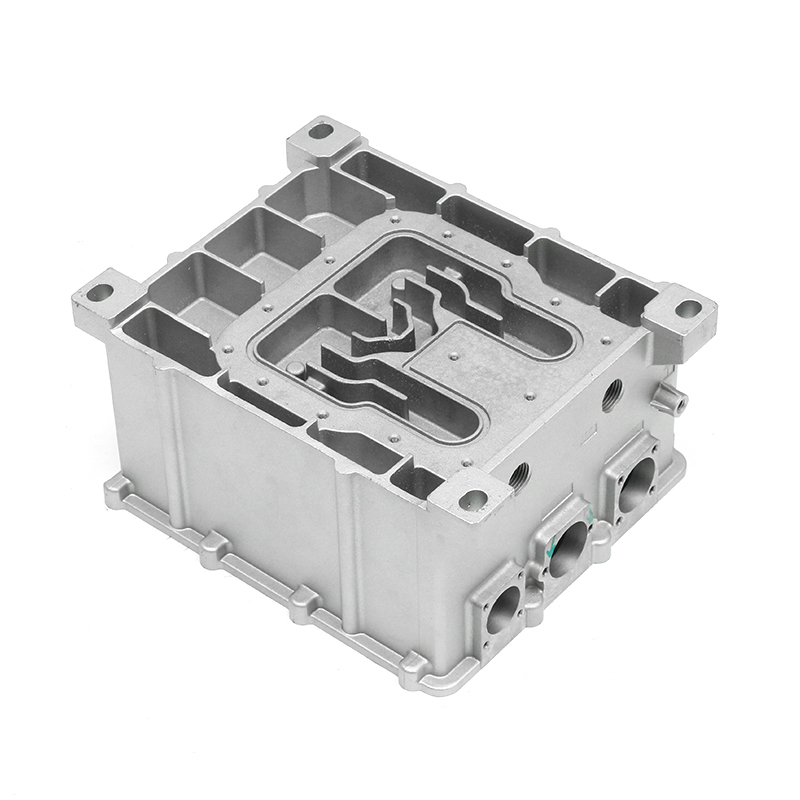
Kućišta mjenjača veliki su odljevci koji drže zupčanike, osovine i hidraulične krugove. Kućište također funkcionira kao strukturna spojnica između motora i ostatka pogonskog sklopa. U području šasije, nosači retrovizora, nosači amortizera i kućišta leptira za gas proizvode se u velikim količinama korištenjem tlačnog lijevanja.
Nove energetske komponente vozila
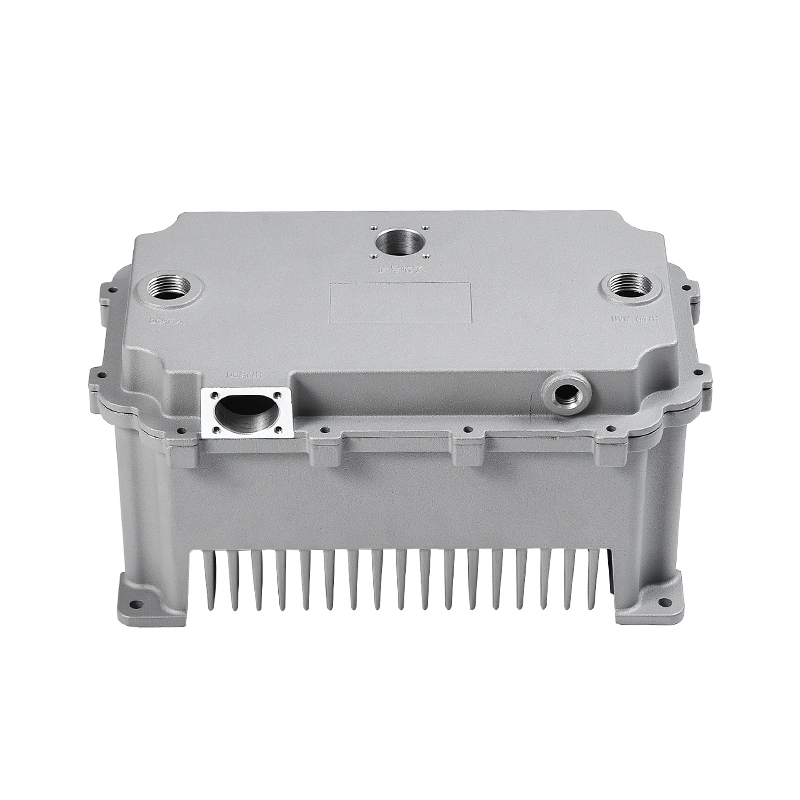
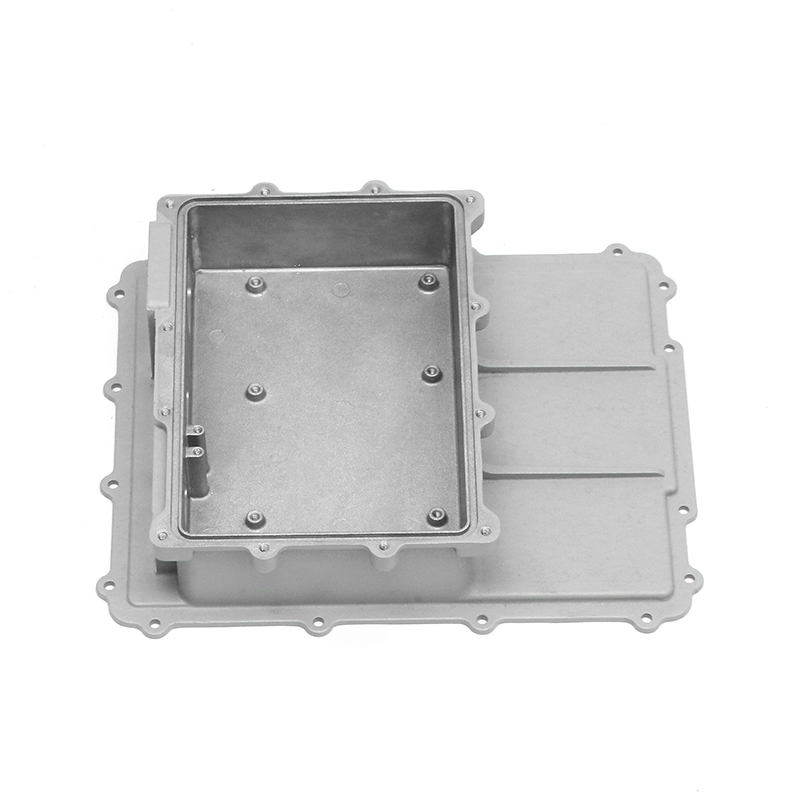
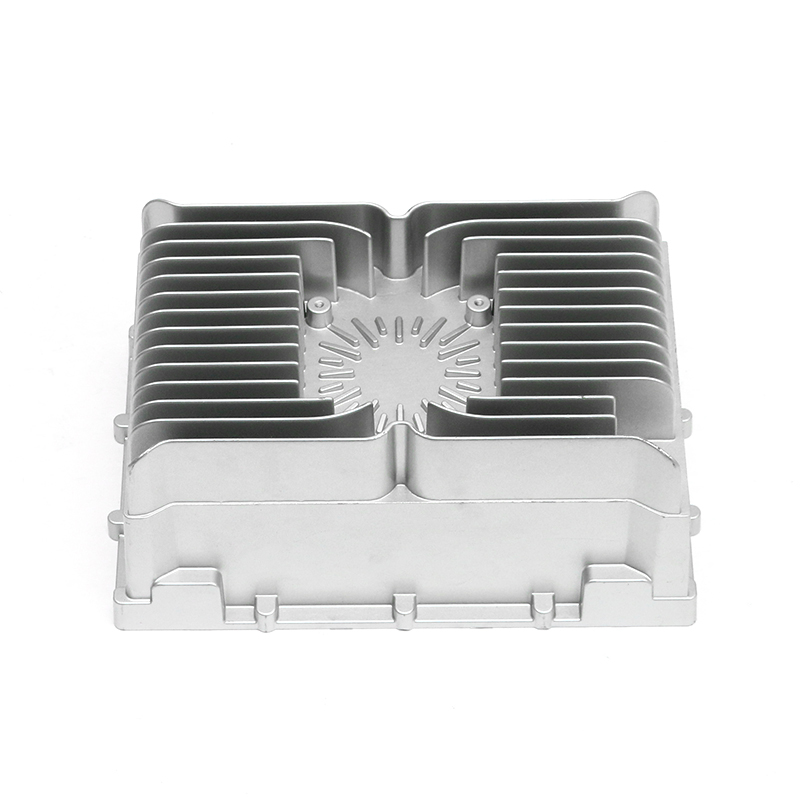
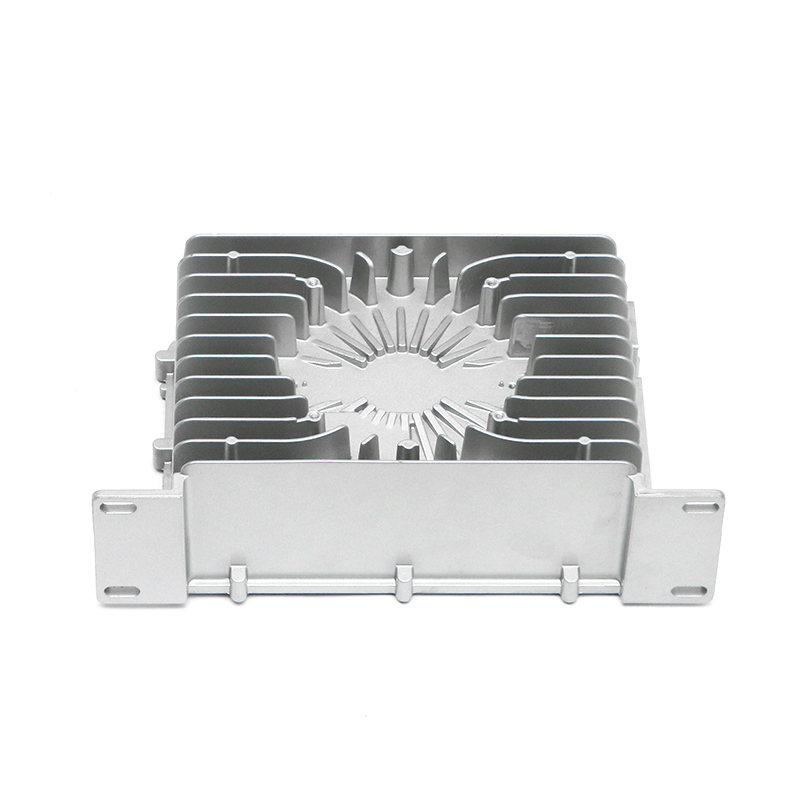
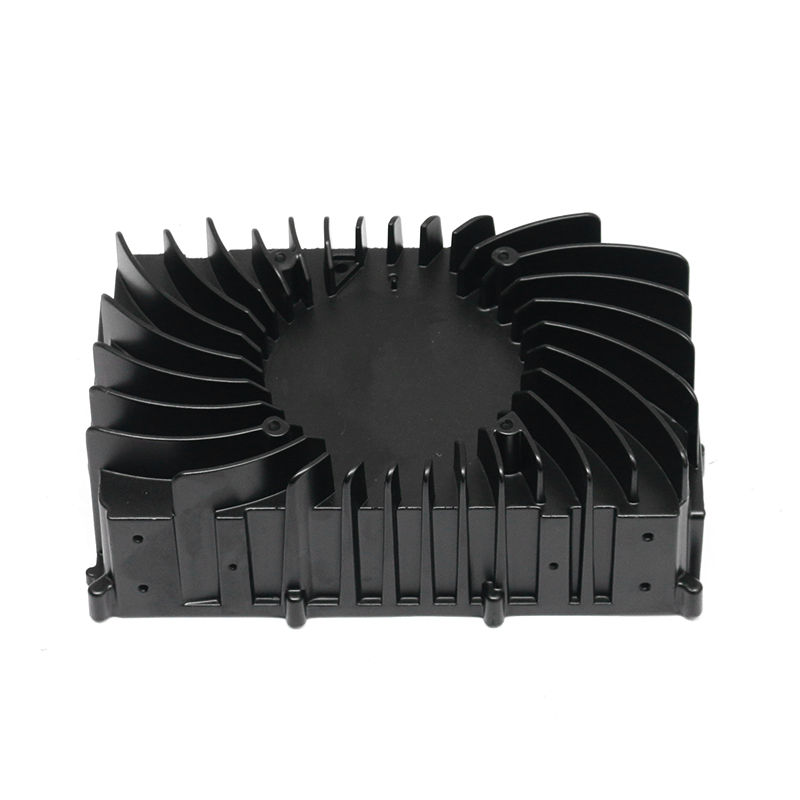
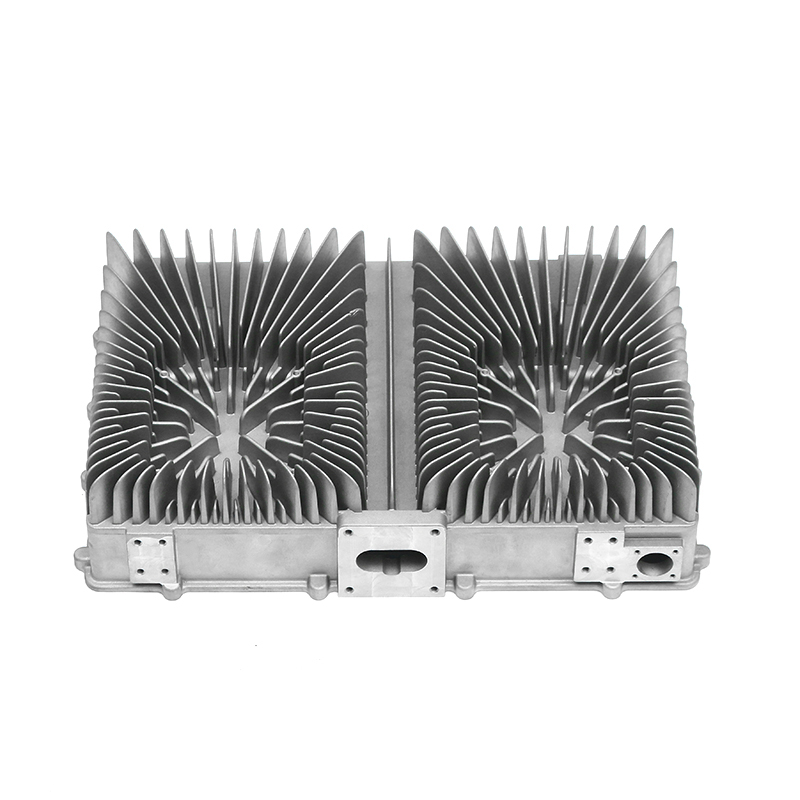
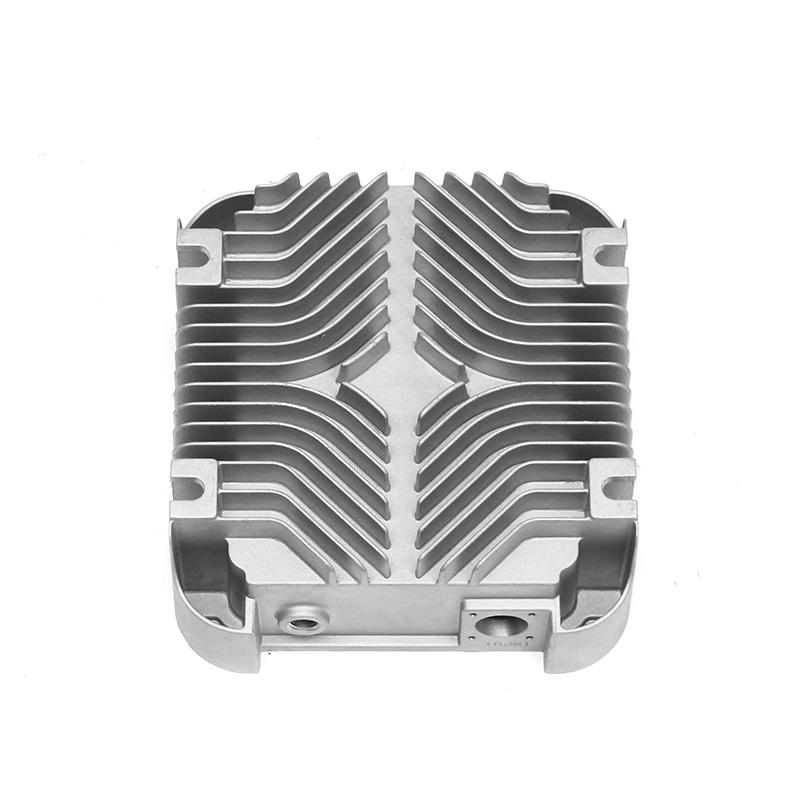
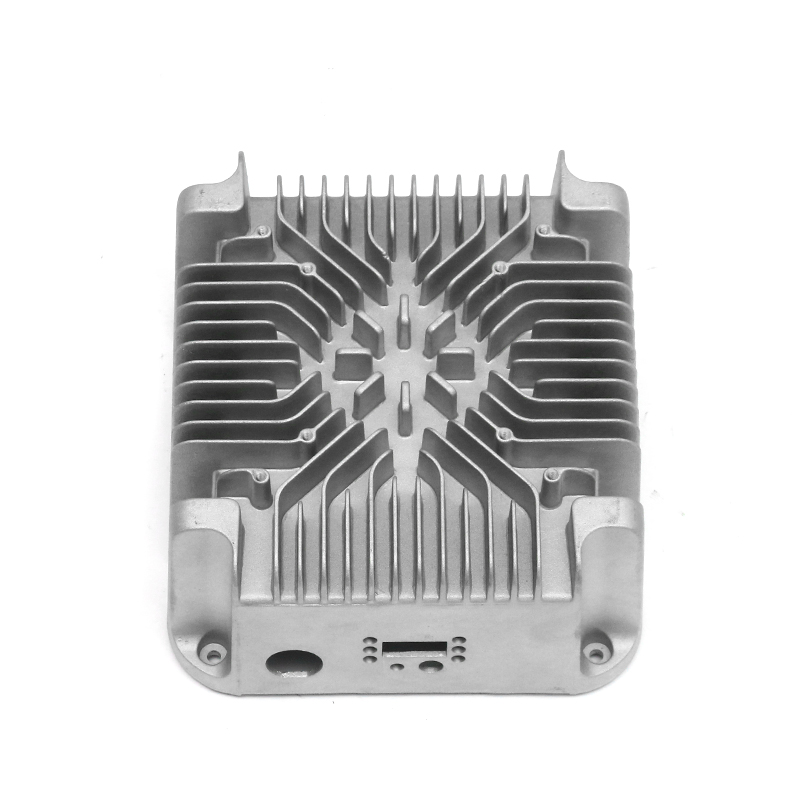
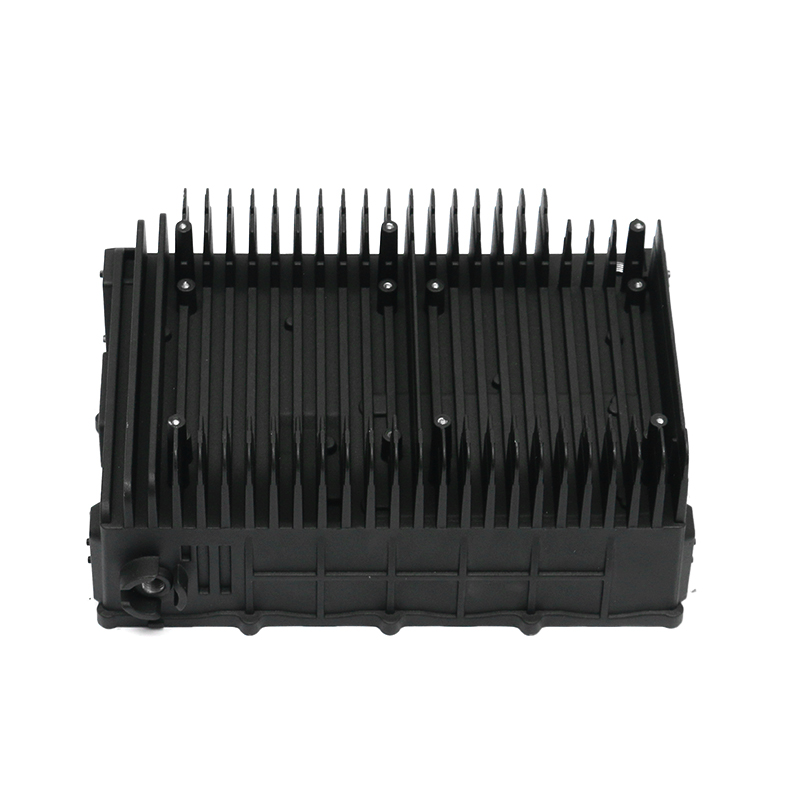
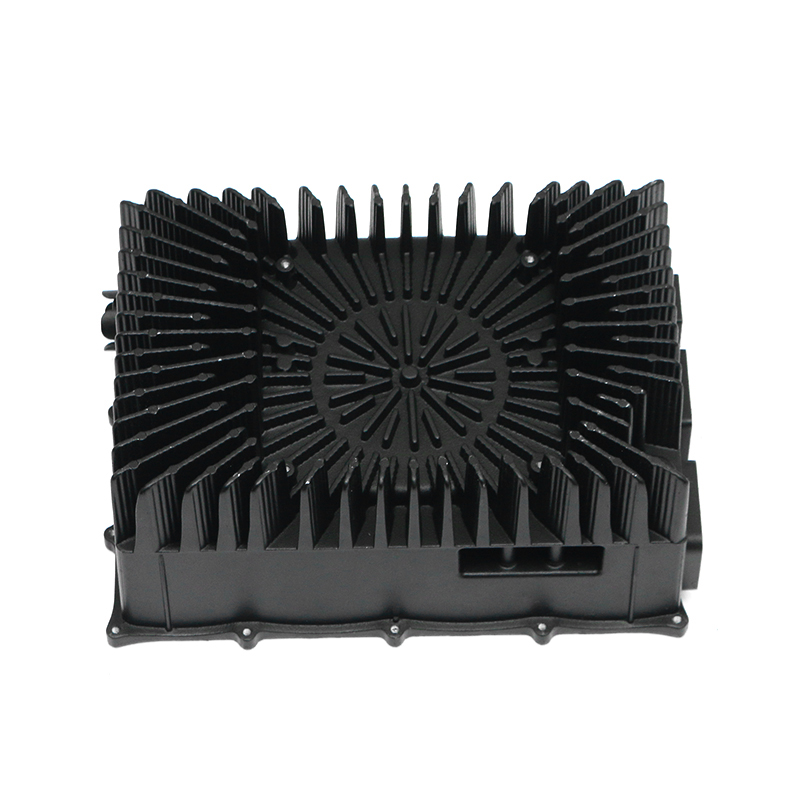
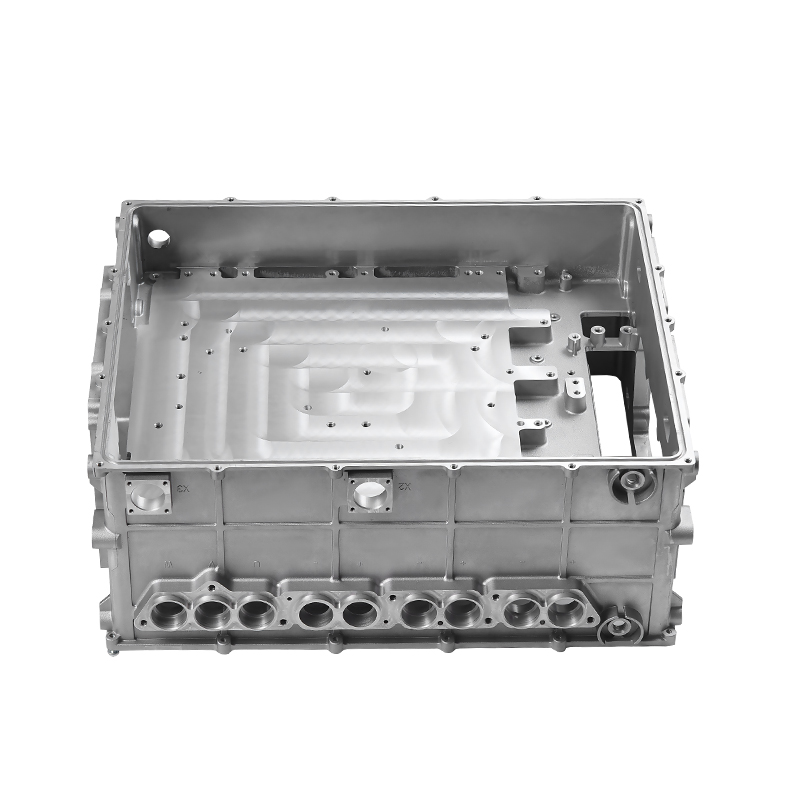
Električna vozila stvaraju drugačiji skup zahtjeva. Kućišta motora moraju odvoditi toplinu iz bakrenih namota istovremeno ih štiteći od onečišćenja. Elektroničke upravljačke jedinice zahtijevaju tlačno lijevana kućišta koja kombiniraju tanke stijenke s ravnim brtvenim površinama.
Vodeno hlađena elektronička upravljačka kućišta dobar su primjer. Ovi dijelovi moraju ostati nepropusni pod toplinskim ciklusima i vibracijama dok se u njima nalazi osjetljiva energetska elektronika. Zbog toga zahtijevaju stroža ispitivanja dimenzija i tlaka od mnogih tradicionalnih odljevaka.
Osiguranje kvalitete u automobilskom lijevanju pod pritiskom
Kupci automobila ne ocjenjuju odljevak pod pritiskom samo po obliku. Moraju se provjeriti unutarnja čvrstoća, sastav materijala, točnost dimenzija i brtvljenje. Vjerodostojnost dobavljača ovisi o dubini njegovog lanca inspekcije.
Dimenzionalna inspekcija
Koordinatni mjerni strojevi (CMM) standard su za provjeru kritičnih dimenzija na automobilskim dijelovima. fddiecasting.com koristi Zeiss CMM za provjeru referentnih točaka, položaja rupa i debljine stijenke s visokom preciznošću. Ova su mjerenja dokumentirana kao potpora odobrenju proizvodnih dijelova.
Detekcija unutarnjih kvarova
Poroznost i šupljine skupljanja mogu se formirati unutar odljevka bez utjecaja na vidljivu površinu. Industrijsko CT skeniranje i rendgenska inspekcija otkrivaju te unutarnje nedostatke prije nego što se primijeni skupa strojna obrada. CT također pomaže potvrditi jesu li jezgre i unutarnji rashladni kanali pravilno postavljeni.
Provjera materijala
Spektrometar potvrđuje da legura odgovara navedenom stupnju, a ne samo približnom sastavu. Ovaj korak je osobito važan kada dio prelazi iz razvojnog uzorka u masovnu proizvodnju. Oxford Hitachi spektrometar na fddiecasting.com pruža sljedive podatke o materijalu za svaku seriju.
Ispitivanje curenja
Ispitivanje curenja potrebno je za korita ulja, kućišta mjenjača, kućišta pumpi i mnoga kućišta električnih vozila. Komprimirani zrak ili helij uvode se u unutarnje šupljine dok se vanjske šupljine nadziru radi opadanja tlaka. Ovo je posebno kritično za tlačno lijevana kućišta mjenjača , gdje unutarnje zadržavanje maziva izravno utječe na pouzdanost prijenosa. Namjenski strojevi za ispitivanje tlaka zraka na fddiecasting.com potvrđuju da svaka zapečaćena komponenta napušta postrojenje bez curenja.
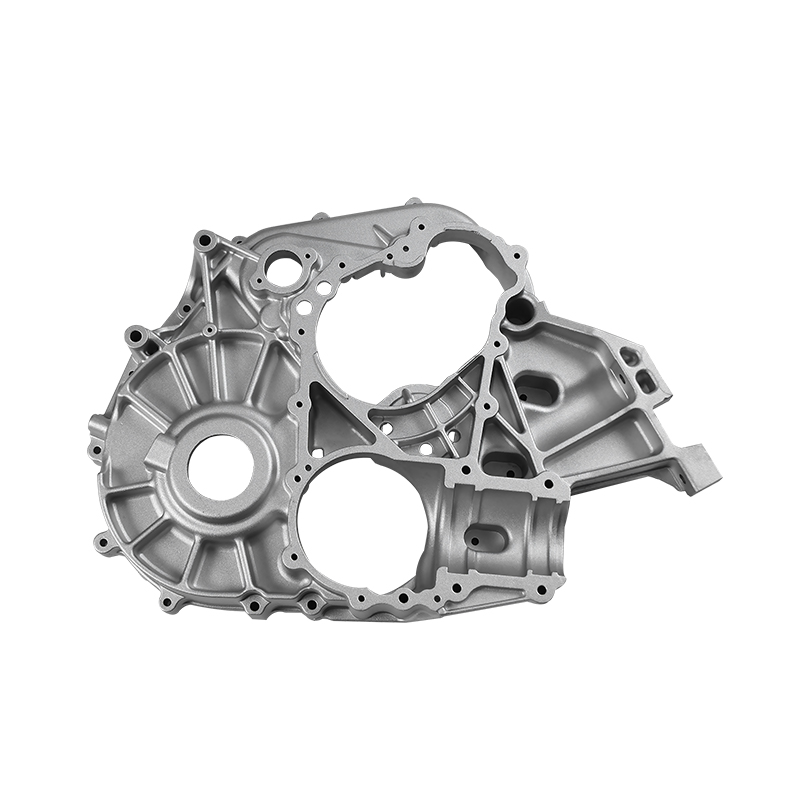 Proizvođači kućišta mjenjača za lijevanje pod pritiskom, dobavljači OEM/ODM Kao kineski proizvođači kućišta mjenjača za livenje pod pritiskom i dobavljači kućišta mjenjača OEM/ODM, Ningbo Fenda New Energy Technology Co., Ltd., c... Pogledajte proizvod →
Lijevanje pod pritiskom nasuprot alternativnim metodama proizvodnje
Lijevanje pod pritiskom natječe se s nekoliko drugih tehnologija oblikovanja metala. Pravi izbor ovisi o volumenu, geometriji, debljini i zahtijevanim mehaničkim svojstvima.
U usporedbi s CNC strojnom obradom, tlačni lijev je dramatično ekonomičniji pri velikom volumenu. Strojna obrada počinje od čvrste gredice i uklanja veliki postotak materijala, dok lijevanje pod pritiskom proizvodi neto ili gotovo neto oblike s puno manje otpada. CNC je i dalje poželjan za male serije, složene elemente s pet osi ili završnu obradu. U praksi, nakon mnogih tlačnih odljevaka slijedi kratki prolaz strojne obrade kako bi se zadržale uske tolerancije na brtvenim površinama.
U usporedbi s kovanjem, lijevanjem pod pritiskom mogu se oblikovati daleko složenije strukture tankih stijenki s finim detaljima. Hladno kovanje proizvodi jače dijelove jer je struktura zrna usklađena s konturom dijela, ali su oblici ograničeni na jednostavnije geometrije. Za blok motora ili kućište motora, lijevanje je jedini praktičan način stvaranja unutarnjih šupljina i kanala za hlađenje.
Glavna ograničenja su trošak kalupa i obujam proizvodnje. Čelični kalup može koštati stotine tisuća dolara, tako da lijevanje pod pritiskom ima smisla samo za godišnje količine u desecima tisuća. Površinska poroznost također može ostati problem za nepropusne ili visoko opterećene dijelove, zbog čega se sve više koriste vakuumsko lijevanje i specijalizirane legure.
Kako ocijeniti dobavljača autodijelova za tlačni lijev
Kada je nacrt gotov, sljedeće pitanje je tko ga treba lijevati. Usmjerena evaluacija trebala bi pokriti barem sljedeća područja.
- Mogućnost alata: Pitajte da li dobavljač dizajnira i proizvodi prilagođeni kalupi za tlačno lijevanje u kući. To izravno utječe na vrijeme isporuke i stopu kvarova.
- Raspon stroja: Provjerite tonažu tlačnog lijevanja i broj strojeva. Dobavljač sa strojevima od 400 do 2000 tona može pokriti i male nosače i velika kućišta.
- Sustav kvalitete: IATF 16949:2016 trebao bi biti minimum za nabavu automobila. Pokazuje radni pristup analizi rizika, kontroli promjena i specifičnim zahtjevima kupaca.
- Oprema za inspekciju: Potražite CMM, industrijski CT, spektrometre i ispitivače curenja. Ovi alati pokazuju može li dobavljač provjeriti ono što proizvodi.
- Sekundarna obrada: Vlastita strojna obrada, zavarivanje trenjem s miješanjem i priprema površine smanjuju složenost logistike i zadržavaju kvalitetu vlasništva s jednim dobavljačem.
- Međunarodna komunikacija: Dobavljač koji nudi višejezičnu podršku, kao što fddiecasting.com nudi na engleskom, ruskom, arapskom i njemačkom jeziku, pojednostavljuje citiranje i proces inženjerskih promjena.
Bodovanjem mogućeg partnera prema ovim kriterijima izbjegavate iznenađujuće stope nedostataka i kasne isporuke nakon pokretanja programa.
Budućnost tlačnog lijevanja autodijelova: EV i lagani trendovi
Električna vozila preoblikuju potražnju za lijevanjem pod pritiskom u dva smjera: veće integrirane strukture karoserije i visoko konstruirana kućišta pogonskog sklopa. Veliki strojevi za tlačno lijevanje, koji sada dosežu 6000 tona ili više, omogućuju proizvodnju cijelih prednjih ili stražnjih dijelova automobila u jednom dijelu. Ovi integrirani odljevci smanjuju broj spojeva, smanjuju težinu i skraćuju proces karoserije.
Nova energetska kućišta motora ilustriraju drugi trend. Moderno nova kućišta energetskih motora kombinirajte lijevanje tankih stijenki s integriranim kanalima za hlađenje kako biste povećali gustoću snage. To zahtijeva strožu kontrolu nad debljinom stijenke i unutarnjom geometrijom.
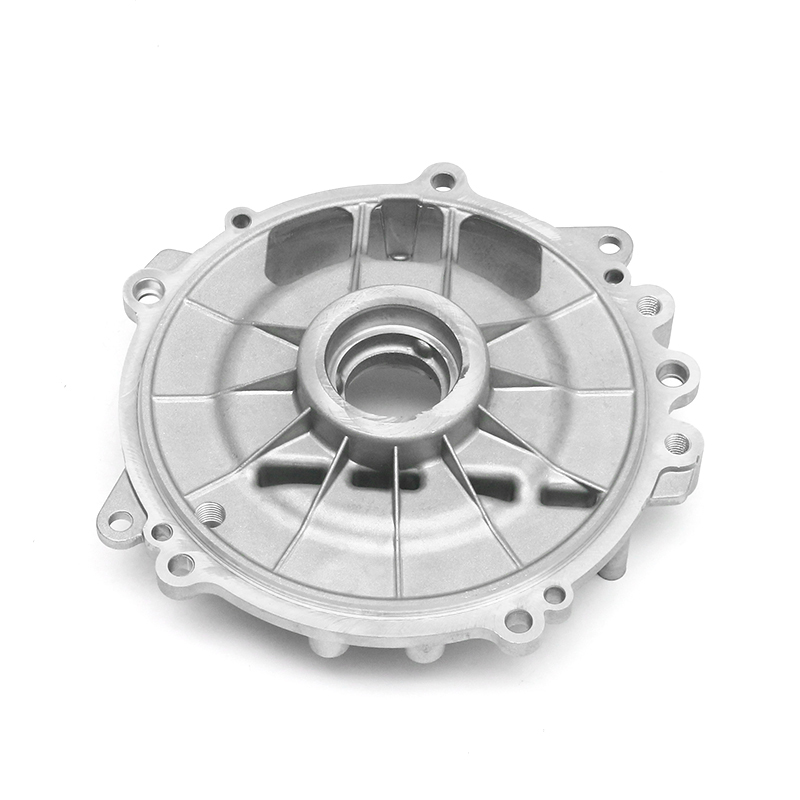 Proizvođači, dobavljači, tvornica novih energetskih kućišta motora za tlačno lijevanje Ningbo Fenda New Energy Technology Co., Ltd., kineski je proizvođač i dobavljač kućišta motora za novu energiju, naša tvornica nudi OEM/ODM ne... Pogledajte proizvod →
Zavarivanje trenjem s miješanjem također postaje relevantan partner lijevanju pod pritiskom. Spaja lijevane komponente jedne s drugima ili s ekstruzijama bez topljenja osnovnog materijala, čuvajući čvrstoću i učinkovitost brtvljenja. Više od 30 strojeva za zavarivanje trenjem i miješanjem i drugih namjenskih strojeva na fddiecasting.com podržava ovu vrstu hibridnog sklapanja.
Održivost je treći pokretač. Aluminijski odljevci vrlo se mogu reciklirati, a automobilska industrija sve više traži manji utjecaj ugljika. Lijevanje pod pritiskom odgovara ovom smjeru jer učinkovita proizvodnja i kratka vremena obrade smanjuju potrošnju energije po dijelu, a reciklirane legure mogu se ponovno rastaliti bez gubitka tipičnih mehaničkih svojstava.
Zaključak
Tlačno lijevanje autodijelova ostaje najpraktičniji način za proizvodnju velikih volumena, složenih i laganih strukturnih komponenti za motorna vozila i električna vozila. Dominira jer kombinira tri prednosti: izvrsnu slobodu geometrije, jaku učinkovitost ciklusa i nisku cijenu po dijelu u mjerilu.
Kada birate dobavljača, zapravo odabirete paket kontrole procesa, dubine inspekcije i inženjerskog iskustva. Partner kao što je fddiecasting.com donosi nasljeđe izrade kalupa, šest velikih strojeva za tlačno lijevanje, 80 preciznih obradnih centara, IATF 16949:2016 certifikat i potpuni laboratorij za provjeru, uključujući CMM, CT, spektrometre i ispitivanje nepropusnosti. Ove mogućnosti su najvažnije kada novi dio ulazi u proizvodnju i svaki proizvodni komad mora biti ispravan.
Ako procjenjujete partnere za lijevanje pod pritiskom za trenutni projekt ili budući program, pošaljite svoje crteže timu na fddiecasting.com na pregled izvedivosti. Jasna tehnička rasprava unaprijed će uštedjeti troškove i rizik kasnije.